全局设置 中文 | mm
语言
单位
取消
申请


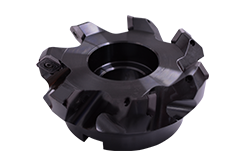
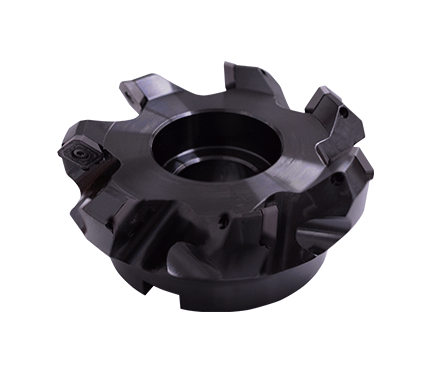

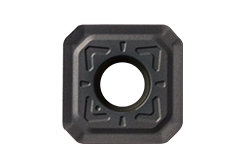
●一个刀片上有4个切削刃,实现高度经济性加工。
●刀片上的优化后角几何形状确保了低切削力和最小的颤振。
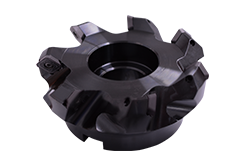
●螺旋切削刃和刀具上的优化定位提供了加工面精度和表面质量。
●锋利且坚固的前刀面几何形状减少了切削刃的断裂。
|
ISO |
工件材料 |
硬度 |
材质 |
切削速度 |
进给 |
|
Vc (m/min) |
fz(mm/t) |
||||
|
P |
低碳钢 |
≤ HB180 |
TY602 |
120-220 |
0.15-0.30 |
|
高碳钢和合金钢 |
HB180-280 |
70-150 |
0.15-0.30 |
||
|
合金钢 |
HB280-350 |
70-150 |
0.15-0.30 |
||
|
M |
不锈钢 |
≤ HB200 |
120-200 |
0.15-0.30 |
|
|
K |
灰口铸铁 |
HB150-250 |
140-220 |
0.15-0.30 |
|
|
球墨铸铁 |
HB150-250 |
150-240 |
0.15-0.30 |
||
|
N |
铝 |
- |
HC200 |
300-800 |
0.07-0.55 |





 Return