全局设置 中文 | mm
语言
单位
取消
申请


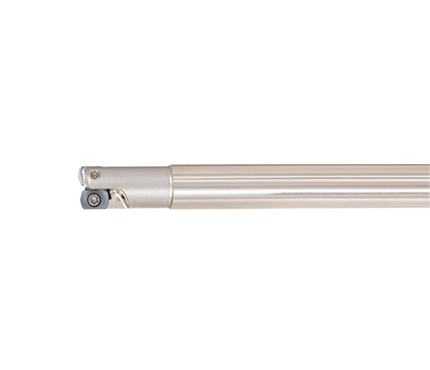

●耐久设计有助于抗颤振。
●在广泛的应用范围内实现稳定的高进给加工。
●采用凸形切削刃控制切屑卷入。
●替代整体立铣刀,降低加工成本。
|
ISO |
工件材料 |
硬度 |
材质 |
切削速度 |
进给 |
|
Vc (m/min) |
fz(mm/t) |
||||
|
P |
碳钢 |
≤ HB300 |
TY125 |
100-300 |
0.2-0.8 |
|
合金钢 |
HB200-300 |
100-300 |
0.2-0.8 |
||
|
模具钢 |
<HRC40 |
100-200 |
0.2-0.5 |
||
|
M |
不锈钢 |
≤ HB200 |
100-150 |
0.2-0.5 |
|
|
K |
灰口铸铁 |
HB150-250 |
100-300 |
0.2-0.8 |
|
|
灰口铸铁 |
HB150-250 |
80-200 |
0.2-0.6 |
||
|
S |
镍基耐热合金 |
<HRC40 |
20-50 |
0.1-0.3 |
|
|
钛合金 |
<HRC40 |
30-60 |
0.1-0.3 |
||
|
H |
硬质材料 |
HRC40-50 |
TH105 |
80-150 |
0.1-0.5 |
|
HRC50-60 |
50-70 |
0.1-0.3 |





 Return